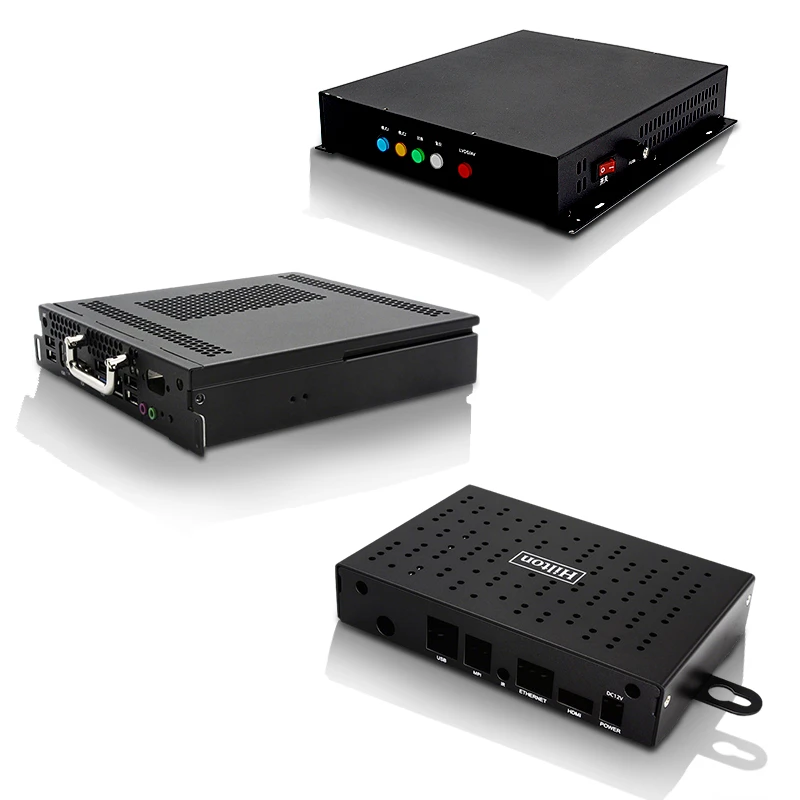
Quant de temps triga realment la producció de tancaments de xapa personalitzada?
En el ràpid-món del desenvolupament de productes, el temps és la moneda definitiva. Tant si sou un enginyer que dissenya un nou dispositiu mèdic com si sou un gestor d'adquisicions que proveu peces per a un sistema d'automatització industrial, la pregunta segueix sent la mateixa: "Quan serà aquí?"
La resposta, però, poques vegades és un nombre simple. Depèn d'una interacció complexa de la complexitat del disseny, els processos de fabricació i la logística de la cadena de subministrament.
En aquesta publicació, esborrarem les capes del procés de fabricació per entendre què determina realment la línia de temps d'unprojecte de tancament de xapa a mida.
La cronologia estàndard: què esperar
Abans de capbussar-nos en les variables, establim una línia de base. Per un estàndardtancament de xapa a mida, la indústria generalment opera dins de finestres específiques.
Prototipatge (1-50 unitats):Normalment d'1 a 2 setmanes.
Volum baix a mitjà (50-1.000 unitats):2 a 4 setmanes.
Producció d'alt volum (1,000+ unitats):4 a 6 setmanes.
Aquests terminis suposen que el disseny està finalitzat i "a punt per a la fabricació". Tanmateix, les plataformes de fabricació digital modernes comencen a comprimir aquests horaris. Per exemple, algunes instal·lacions avançades que utilitzen pressupostos basats en IA-i programació automatitzada ara poden enviar peces senzilles en tan sols 24 hores a uns quants dies, sempre que el disseny sigui sòlid.
Fase 1: La pica de temps "invisible" - Disseny i DFM
La variable més significativa en el vostre calendari de producció no es troba a la fàbrica; està al fitxer CAD. La transició d'un disseny conceptual a una realitat fabricable és on es produeixen la majoria de retards.
Disseny per a la fabricabilitat (DFM)és el filtre crític. Si el vostre disseny ignora les realitats físiques del metall, la línia de temps s'expandeix de manera exponencial a causa de la comunicació i la reelaboració d'anada i tornada--.
Radi de flexió i factor K-:Ignorar el radi de corbat intern (es recomana que sigui almenys 0,8 vegades el gruix del material) provoca esquerdes o retrocés-que requereixen revisions de disseny.
Proximitat del forat:Col·locar forats massa a prop d'una línia de corbat (menys de 2,5 vegades el gruix del material) provoca deformacions. Arreglar-ho sovint requereix un "pont" o afegir talls d'alleujament, cosa que requereix temps per a l'enginyeria.
Fase 2: Fabricació: la mecànica de la velocitat
Un cop bloquejat el disseny, comença la transformació física. La velocitat d'aquesta fase depèn en gran mesura de la tecnologia escollida.
Tall i punxonat per làser
Per a la conformació inicial del tancament de xapa, la velocitat és alta. Els làsers de fibra moderns poden tallar perfils complexos en segons. Tanmateix, si el vostre disseny requereix una inserció de maquinari complexa (subjectes PEM, separadors), això afegeix un pas manual o semi-automàtic que s'escala linealment amb la quantitat.
Formació i plegat
Aquest és sovint el coll d'ampolla. Tot i que els làsers són ràpids, els frens de premsa són més lents i requereixen operadors especialitzats per manipular la peça.
Cost de complexitat:Una caixa senzilla amb quatre corbes és ràpida. Una caixa de projecte metàl·lica amb 20 corbes, vores amb vores i brides complexes requereix diverses configuracions d'eines i re-orientacions, la qual cosa consumeix significativament el temps de producció.
Soldadura i Muntatge
Si el vostre recinte requereix una unitat segellada (p. ex., classificació NEMA 4X o IP65), la soldadura i el rectificat són necessaris. Aquest és un procés manual que és difícil d'apressar sense sacrificar la qualitat.
Fase 3: Acabat superficial: el rellotge químic
No pots precipitar-te amb la química. L'acabat superficial és sovint l'element de temps de lliurament més llarg en la producció d'atancament de xapa.
Recobriment en pols:En general, triga 2-4 dies. Implica neteja, pretractament, polvorització i curat.
Anoditzat (tipus II i III):Per als tancaments d'alumini, aquest procés depèn estrictament del temps-. L'anodització de tipus II sol trigar entre 3 i 5 dies, mentre que la capa dura (tipus III) pot trigar una setmana o més.
Conversió de cromat (pel·lícula química):Més ràpid, s'utilitza sovint amb finalitats de connexió a terra, normalment triguen 1-2 dies.
El factor "cua":
Fins i tot si el procés químic real triga 24 hores, les botigues de feina sovint fan lots de peces per funcionar de manera eficient. Si us perdeu la "finestra de lots" un dilluns al matí, és possible que les vostres parts es mantinguin fins dimarts.
Fase 4: Volum de producció: el punt d'inflexió
La quantitat que demaneu canvia fonamentalment l'estratègia de fabricació.
Volum baix (el model "Botiga de treball")
Per a lots petits de caixes de projecte metàl·liques, la flexibilitat és clau. Els fabricants utilitzen "eines suaus" o eines de perforació estàndard. El temps de configuració és elevat en relació al temps d'execució, però les peces es poden produir ràpidament (sovint en una setmana).
Volum alt (el model "Producció en massa")
Un cop supereu el llindar d'1,000+ unitats, l'estratègia passa a les eines dures (encunys d'estampació).
Retard inicial:La creació de la matriu progressiva pot trigar entre 2 i 4 setmanes.
Velocitat de producció:Un cop la matriu està a punt, la producció és increïblement ràpida. Una peça que va trigar 5 minuts a fabricar-se mitjançant làser/doblat es pot estampar en segons.
Resum: Com accelerar el vostre projecte
Si necessiteu el vostre tancament de xapa personalitzada més ràpid que el termini de lliurament estàndard, tingueu en compte aquestes tres estratègies:
Simplifica la geometria:Redueix el nombre de corbes i evita soldadures complexes.
Trieu "Fora-del-prestatge" Acabats:La capa de pols negre estàndard o l'anoditzat transparent sovint s'emmagatzemen o s'executen diàriament, mentre que la coincidència de colors personalitzada requereix temps de configuració.
Aprofitar la fabricació digital:Les plataformes que automatitzen el procés de cotització i programació (com meviy) eliminen la fricció administrativa que sovint retarda les comandes per dies.
En entendre aquestes fases, podeu passar de preguntar simplement "quant de temps?" per gestionar activament la línia de temps del vostrecaixes de projecte metàl·liques.